Contenido
En un taller industrial, un milímetro no es un detalle, es la frontera entre una reparación que aguanta años y una parada que se repite a las pocas semanas. En 2026, con cadenas de suministro todavía tensas y costes energéticos volátiles, la presión por recuperar equipos críticos con rapidez y garantías se ha intensificado, y ahí la mecano-soldadura de precisión ha dejado de ser un “plus” para convertirse en un factor de competitividad. ¿Qué cambia cuando el ajuste es exacto, la soldadura es estable y la verificación está documentada?
Cuando el error cuesta horas de parada
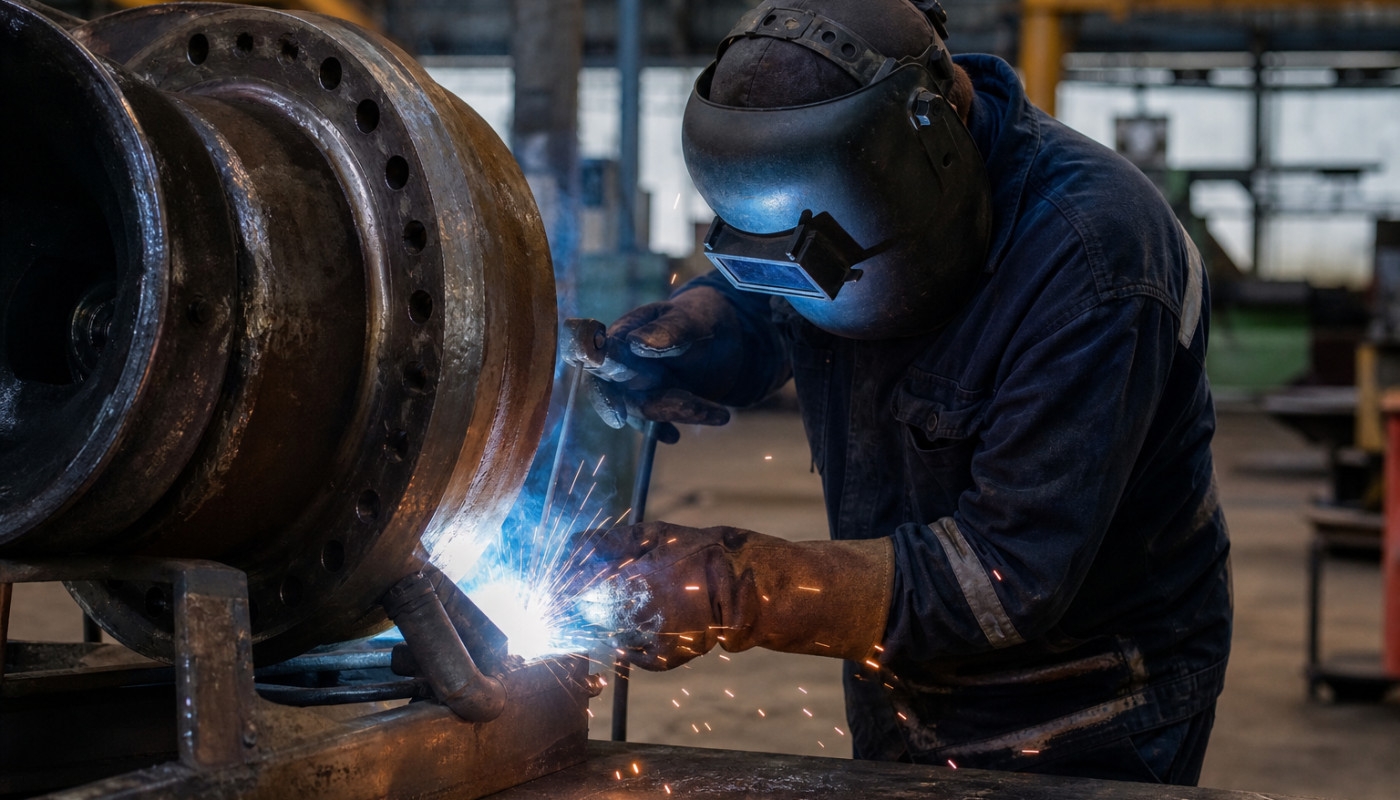
La precisión en la mecano-soldadura no se aprecia en una foto, se mide cuando la máquina vuelve a producción sin vibraciones, sin fugas y sin sobrecalentamientos. En entornos industriales, el coste real de una reparación deficiente rara vez se limita al precio del recambio o de la intervención, porque el daño suele aparecer aguas abajo, en forma de holguras que crecen, ejes que se desalinean y rodamientos que fallan antes de tiempo. En mantenimiento, esa diferencia se traduce en OEE y en horas de parada, y la literatura técnica suele situar el punto de inflexión en el alineado y la geometría: un desalineamiento angular o paralelo pequeño puede elevar la temperatura de trabajo y acelerar el desgaste, y una distorsión por calor mal controlada termina convirtiendo una “soldadura bonita” en una pieza inservible.
En España, además, muchas plantas conviven con equipos de distintas generaciones, y esa mezcla complica la reparación, porque la trazabilidad del material, las tolerancias originales y los tratamientos térmicos no siempre están disponibles. La mecano-soldadura de precisión aporta método donde antes había intuición: medir antes de cortar, diseñar el útil de fijación para inmovilizar la geometría y planificar la secuencia de cordones para reducir tensiones. No es una discusión estética, es un problema físico: la contracción del metal durante el enfriamiento tiende a “tirar” de la pieza y a deformarla, y cuanto mayor es la restricción y peor está distribuido el calor, más probabilidades hay de alabeo. Por eso en reparaciones críticas se combina soldadura con mecanizado posterior, y se verifican cotas con comparadores, galgas y, cuando procede, con medición tridimensional.
El calor manda, y se puede domar
¿Se puede soldar sin deformar? No del todo, pero sí se puede controlar lo suficiente como para que el mecanizado final sea mínimo y la vida útil del conjunto no se resienta. La clave es entender el aporte térmico, que depende de parámetros como la intensidad, el voltaje, la velocidad de avance y el proceso elegido. En la práctica industrial, no es lo mismo reparar un bastidor de acero estructural que reconstruir una zona de asiento en una carcasa de fundición o aportar material en un eje sometido a fatiga, porque cada material responde de forma distinta, y la elección entre MIG/MAG, TIG o electrodo revestido cambia la penetración, el cordón, la proyección y la estabilidad del arco.
La “precisión” también se decide antes de encender la máquina, y ahí entran los procedimientos: precalentamientos para reducir gradientes térmicos, cordones cortos alternados para repartir tensiones, y enfriamientos controlados para evitar endurecimientos o grietas, sobre todo cuando se trabaja con aceros aleados o con piezas que luego soportarán cargas cíclicas. En determinados casos, el tratamiento térmico posterior es la diferencia entre una reparación aceptable y un fallo prematuro, porque alivia tensiones residuales y estabiliza la microestructura, y aunque no siempre es viable por tamaño o por coste, conviene evaluarlo en piezas de alto valor. A todo esto se suma la preparación de bordes, el ajuste del bisel y la limpieza, ya que porosidad, inclusiones o falta de fusión no se corrigen con pintura ni con prisa.
De la mano del soldador al control medible
La mecano-soldadura moderna ya no se sostiene solo con experiencia, necesita control verificable. En una reparación industrial, la pregunta relevante no es “¿quedó bien?”, sino “¿qué evidencia tengo de que quedó dentro de tolerancia y sin defectos críticos?”. Esa transición, de la mano del oficio al control medible, es una de las transformaciones más visibles en los talleres que trabajan para sectores exigentes, porque el cliente final quiere garantías, y la planta necesita certidumbre para planificar producción. Por eso ganan peso prácticas como el control dimensional tras el soldeo, el verificado de planitud y paralelismo, y las inspecciones no destructivas cuando el riesgo lo justifica, desde líquidos penetrantes para detectar fisuras superficiales hasta partículas magnéticas en aceros ferromagnéticos.
También cambia la manera de planificar la reparación, porque el taller ya no improvisa sobre la pieza, sino que define un proceso: diagnóstico, medición, propuesta de intervención, y punto de control antes de cerrar. Para el mantenimiento industrial, esa lógica reduce el “ensayo y error” que encarece y alarga plazos, y permite decidir con datos cuándo compensa reconstruir, cuándo fabricar de nuevo y cuándo externalizar una operación de mecanizado específico. En ese recorrido, acceder a documentación técnica, a especificaciones de materiales y a capacidades de taller resulta decisivo, y muchas empresas centralizan esa información en un puesto de información donde se consultan opciones de reparación, disponibilidad de equipos y criterios de actuación; ese tipo de acceso ordena decisiones y acelera respuestas, especialmente cuando la avería llega sin aviso y cada hora pesa en la cuenta de resultados.
Reparar mejor para alargar la vida útil
La precisión no solo evita fallos, también cambia la economía del mantenimiento. En un escenario de costes de capital elevados, alargar la vida de un equipo mediante reparaciones fiables se convierte en una estrategia financiera además de técnica, porque difiere inversiones, reduce la necesidad de stock de seguridad y limita el impacto de obsolescencias. En componentes sometidos a desgaste, como alojamientos de rodamientos, apoyos, chasis, tolvas o elementos de transporte, una reparación con aportación controlada y mecanizado final puede recuperar tolerancias originales, y con ello reducir vibraciones y consumos energéticos asociados a fricción. Ese ahorro es difícil de ver a simple vista, pero se hace evidente en tendencias de temperatura, ruido y consumo, y en la disminución de intervenciones repetidas.
Además, la mecano-soldadura de precisión permite estandarizar soluciones, y eso importa cuando se gestiona un parque de máquinas amplio. Si el taller documenta qué cordones, qué parámetros y qué controles funcionaron, la siguiente reparación se ejecuta más rápido y con menos incertidumbre, y la empresa puede construir un histórico que alimente su plan preventivo. En sectores donde la seguridad es crítica, la precisión también es una cuestión de cumplimiento: un bastidor reparado fuera de escuadra, un soporte con grietas o una estructura con tensiones residuales puede comprometer protecciones, alineados y esfuerzos, y llevar a incidentes que ninguna planta quiere asumir. El resultado final, cuando se hace bien, no es solo una pieza “arreglada”, es un activo recuperado con trazabilidad, con geometría bajo control y con un rendimiento más predecible en producción.
Planificar sin improvisar, y con presupuesto claro
Antes de reparar, pida medición y alcance por escrito, y compare plazos con el coste de parada. Reserve ventana de intervención y logística de transporte, y confirme si la pieza requiere mecanizado posterior o inspección no destructiva. En algunas comunidades, pueden existir ayudas a eficiencia y modernización industrial; consulte su programa autonómico y ajuste el presupuesto a plazos reales.
Artículos similares
Variedad en diseños de llamadores de ángeles: una visión general

La evolución de los crucigramas: De la pluma y papel a la realidad aumentada

Los científicos descubren que el meteorito que acabó con los dinosaurios también creó la selva amazónica
Los científicos descubren que el meteorito que acabó con los dinosaurios también creó la selva amazónica
